 VI
Gạch nung kết đang là xu hướng vật liệu đột phá trong kiến trúc hiện đại nhờ kích thước khổ siêu lớn cùng đặc tính cơ lý hóa vượt trội so với đá tự nhiên và gạch truyền thống. Tuy nhiên, chính những ưu điểm kỹ thuật này lại đặt ra các bài toán thi công vô cùng phức tạp. Bài viết dưới đây sẽ làm rõ khái niệm và phân tích chi tiết các yêu cầu kỹ thuật khi thi công ốp lát dòng vật liệu này, nhằm đảm bảo chất lượng công trình đạt mức tối ưu.
Gạch nung kết là gì?
Gạch nung kết (hay còn được biết đến với tên gọi quốc tế là Sintered Stone) là một loại vật liệu bề mặt nhân tạo cao cấp, được tạo ra bằng cách mô phỏng lại quá trình kiến tạo của đá tự nhiên dưới lòng đất trong hàng triệu năm, nhưng được rút ngắn lại chỉ trong vài giờ đồng hồ thông qua công nghệ hiện đại. Đây không phải là gạch men (ceramic) hay gạch granite thông thường, mà là một bước tiến vượt bậc về công nghệ vật liệu.
Nguồn gốc nguyên liệu và thành phần cấu tạo
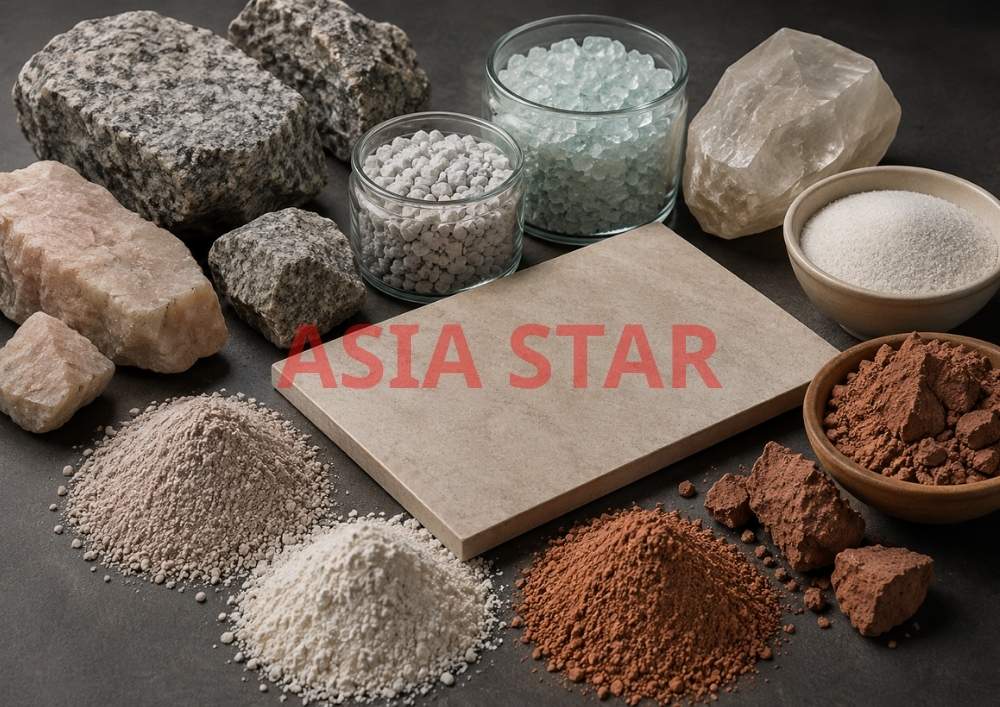
Gạch nung kết được tổng hợp từ 100% các khoáng chất tự nhiên. Thành phần chính thường bao gồm ba nhóm nguyên liệu cốt lõi:
- Nhóm khoáng chất đá granite (thạch anh và fenspat): Đóng vai trò tạo ra độ cứng vững và sức mạnh cơ học bề mặt cho sản phẩm.
- Nhóm khoáng chất thủy tinh và silica: Đóng vai trò tạo ra sự ổn định về mặt hóa học, giúp vật liệu chống lại các tác nhân ăn mòn, axit và hóa chất.
- Nhóm đất sét tự nhiên: Tạo ra màu sắc và đóng vai trò là chất liên kết ban đầu trước khi vật liệu được đưa vào lò nung.
- Tất cả các nguyên liệu này đều được tinh chế, nghiền mịn đến kích thước micromet trước khi được phối trộn.
Công nghệ sản xuất và quá trình nung kết
Điểm khác biệt cốt lõi định hình nên chất lượng của gạch nung kết chính là công nghệ sản xuất (Sintering Technology). Hỗn hợp bột khoáng sau khi được phối trộn sẽ được ép dưới máy ép thủy lực có áp lực cực lớn (lên tới 400 bar hoặc hàng chục nghìn tấn). Quá trình ép siêu áp lực này loại bỏ gần như hoàn toàn các bọt khí bên trong vật liệu, tạo ra một khối đặc chắc.
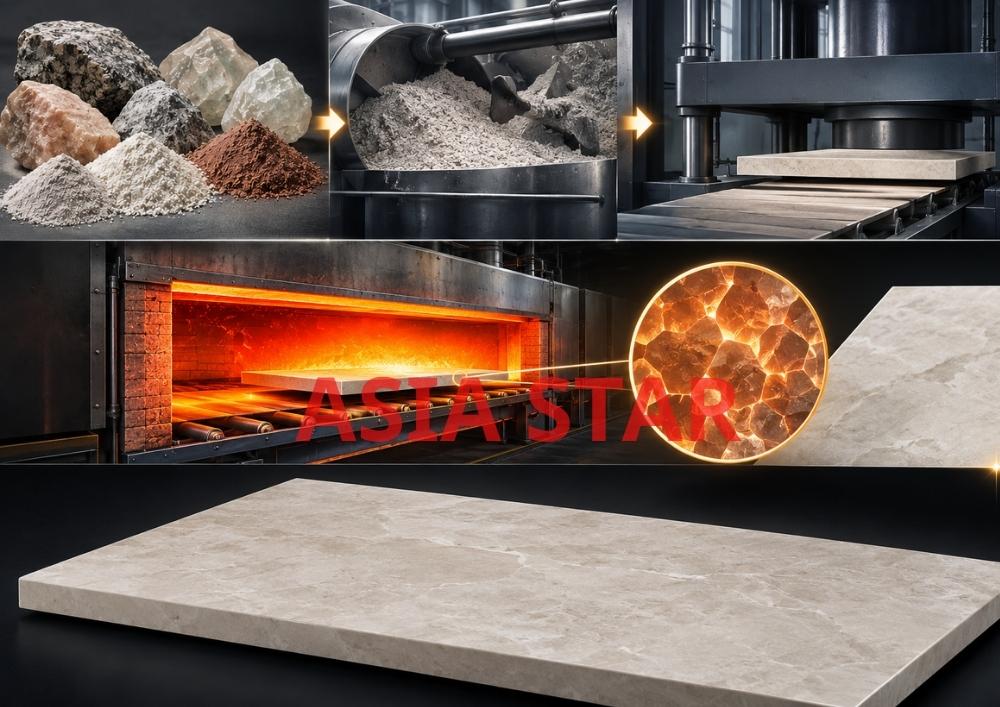
Sau khi ép định hình, vật liệu được đưa vào lò nung với nhiệt độ siêu cao, dao động từ 1200 độ C đến trên 1400 độ C. Dưới mức nhiệt độ này, các hạt khoáng chất sẽ xảy ra phản ứng nung kết (sintering), tan chảy và liên kết mạng tinh thể với nhau ở cấp độ phân tử mà không cần bất kỳ chất kết dính nhân tạo hay nhựa (resin) nào. Kết quả tạo ra một phiến đá nhân tạo siêu cứng, mỏng nhẹ nhưng sở hữu độ bền vĩnh cửu.
Những đặc điểm cơ lý tính nổi bật của gạch nung kết
Để hiểu rõ tại sao quá trình thi công dòng vật liệu này lại đòi hỏi kỹ thuật cao, chúng ta cần nắm vững các thông số vật lý và cơ học của chúng.
Độ rỗng xốp cực thấp và khả năng chống thấm tuyệt đối
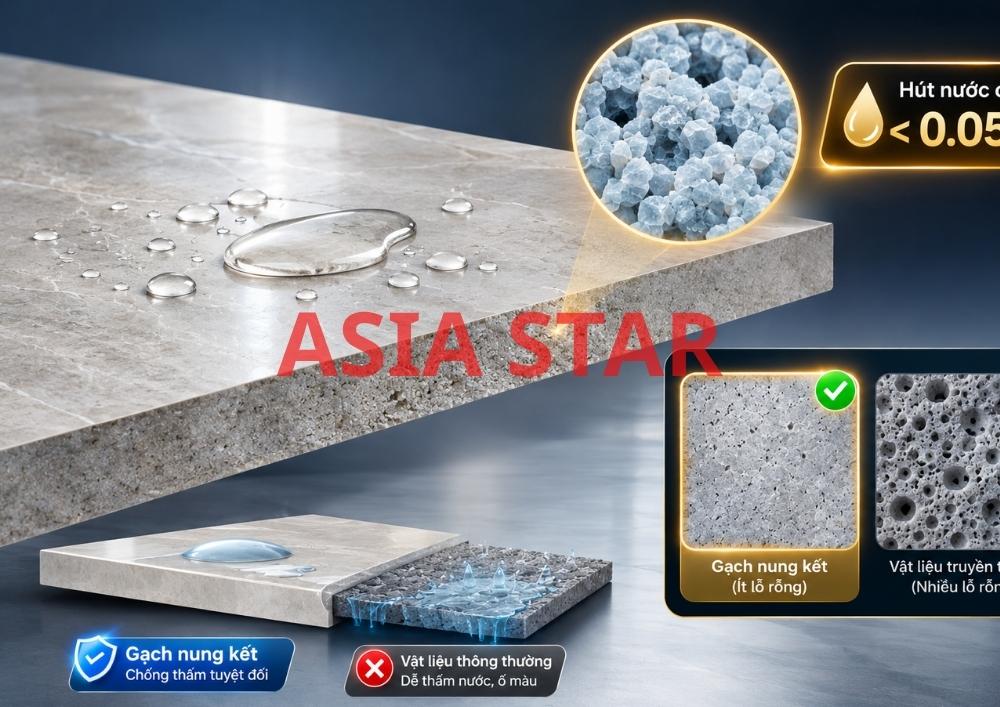
Nhờ lực ép khổng lồ và nhiệt độ nung cực cao, cấu trúc nội tại của gạch nung kết gần như không có lỗ rỗng. Chỉ số hút nước (Water absorption) của vật liệu này thường dao động ở mức dưới 0.05%, một con số tiệm cận mức 0 tuyệt đối. Điều này giúp gạch hoàn toàn miễn nhiễm với nước, nồm ẩm, nấm mốc và không bị ố màu theo thời gian. Tuy nhiên, tính chất này lại là một “bài toán khó” đối với các vật liệu thi công truyền thống như hồ dầu hay xi măng cát.
Cường độ chịu uốn và độ cứng bề mặt cao
Gạch nung kết sở hữu cường độ uốn (Modulus of rupture) rất cao, cho phép vật liệu được sản xuất ở những định dạng rất mỏng (chỉ từ 3mm, 5mm đến 6mm) mà vẫn đáp ứng được yêu cầu chịu lực. Bề mặt của vật liệu đạt độ cứng từ 6-8 trên thang Mohs, chống trầy xước tuyệt vời ngay cả khi tiếp xúc với các vật sắc nhọn. Đồng thời, chúng có khả năng chống sốc nhiệt hoàn hảo, không bị biến dạng, nứt nẻ khi tiếp xúc với nguồn lửa hoặc nhiệt độ đóng băng.
Đặc điểm của gạch nung kết khi thi công ốp lát
Từ những thông số cơ lý tính kể trên, khi bước vào giai đoạn thực thi tại công trường, kỹ sư và thợ thi công sẽ phải đối mặt với những đặc thù rất riêng. Dưới đây là phân tích chi tiết về đặc điểm của gạch nung kết khi thi công ốp lát.
Kích thước khổ lớn và siêu mỏng gây khó khăn khi thao tác
Khác với gạch ốp lát truyền thống (kích thước 60x60cm hay 80x80cm), gạch nung kết thường được ứng dụng dưới dạng tấm khổ lớn (Slabs) với các kích thước khổng lồ như 1.2×2.4m, 1.6×3.2m, thậm chí lớn hơn, trong khi độ dày lại cực kỳ mỏng (phổ biến từ 3mm – 12mm).
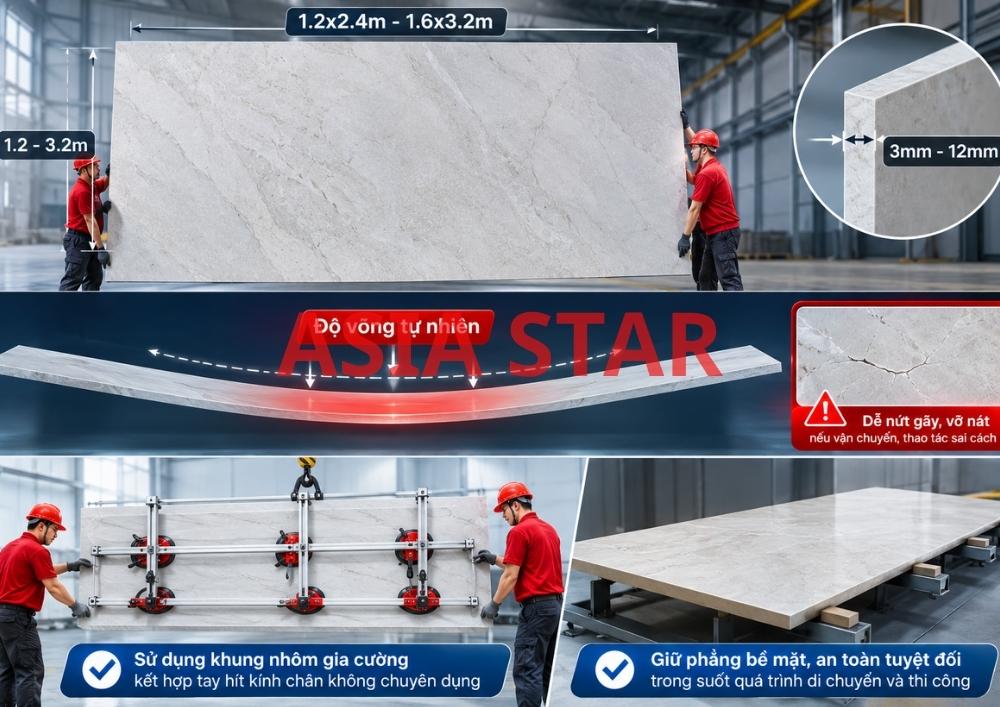
Kích thước “siêu to, siêu mỏng” này tạo ra một hiện tượng cơ học gọi là “độ võng tự nhiên”. Khi khiêng vác hoặc vận chuyển không đúng cách, ứng suất uốn sẽ tập trung vào phần giữa tấm gạch, dễ gây ra hiện tượng nứt gãy hoặc vỡ nát. Do đó, đặc điểm tiên quyết khi thi công là không thể vác gạch bằng tay không mà bắt buộc phải sử dụng các hệ thống khung nhôm gia cường, kết hợp với các tay hít kính chân không chuyên dụng để trợ lực và giữ phẳng bề mặt vật liệu trong suốt quá trình di chuyển từ nơi tập kết đến vị trí ốp lát.
Hiện tượng căng thẳng nội tại đòi hỏi kỹ thuật cắt chuyên dụng
Như đã phân tích ở phần công nghệ sản xuất, gạch được ép và nung ở cường độ cực cao. Quá trình này tạo ra một lượng “căng thẳng nội tại” (Internal stress) rất lớn tích tụ bên trong mạng tinh thể của tấm gạch. Khi thi công ốp lát, việc cắt, khoét lỗ (để lắp ổ điện, vòi nước) nếu sử dụng máy cắt gạch men thông thường có thể làm giải phóng ứng suất này một cách đột ngột, dẫn đến hiện tượng gạch bị xé rách, nứt âm hoặc chạy vỡ dọc theo đường cắt.
Do vậy, đặc điểm thi công bắt buộc là phải sử dụng hệ thống bàn cắt chuyên dụng dành riêng cho khổ lớn, sử dụng lưỡi cắt hợp kim kim cương siêu mỏng, kết hợp với hệ thống làm mát bằng nước liên tục. Các góc khoét lỗ vuông bắt buộc phải được khoan mồi lỗ tròn ở 4 góc trước khi cắt thẳng để triệt tiêu lực tập trung góc, tránh tình trạng nứt chân chim sau thời gian dài sử dụng.
Bề mặt đặc chắc yêu cầu khắt khe về vật liệu liên kết
Đây là đặc điểm kỹ thuật quan trọng nhất và mang tính sống còn đối với độ bền của công trình khi thi công gạch nung kết.
Trong kỹ thuật ốp lát truyền thống, hỗn hợp xi măng cát (hồ dầu) hoạt động dựa trên cơ chế “ngàm cơ học”. Hồ dầu có chứa nước sẽ thẩm thấu vào các lỗ rỗng (mao quản) phía sau lưng viên gạch ceramic. Khi xi măng thủy hóa và đông cứng, nó tạo ra các chân rễ bám chặt vào gạch.
Tuy nhiên, đặc điểm của gạch nung kết là độ hút nước < 0.05% (gần như bằng 0) và mặt lưng vô cùng nhẵn đặc. Hồ dầu xi măng hoàn toàn không thể thẩm thấu vào vật liệu này. Nếu cố tình sử dụng xi măng truyền thống, chỉ sau một thời gian ngắn, dưới tác động của sự co ngót nhiệt độ hoặc các rung động cấu trúc, toàn bộ mảng gạch khổ lớn sẽ bị bong tróc, rơi rụng, gây nguy hiểm nghiêm trọng đến tính mạng người sử dụng và làm hỏng công trình.
Vì vậy, đặc điểm bất biến khi thi công dòng gạch này là sự phụ thuộc hoàn toàn vào các giải pháp kết dính gốc hóa học (Polymer).
Giải pháp vật liệu chuyên dụng cho thi công gạch nung kết
Để giải quyết triệt để bài toán kết dính cho tấm vật liệu không hút nước, khổ lớn và chịu nhiều ứng suất chuyển vị, các nhà thầu thi công bắt buộc phải sử dụng các hệ giải pháp vật liệu ốp lát thế hệ mới, đáp ứng các tiêu chuẩn khắt khe của quốc tế (như tiêu chuẩn ISO 13007 hay EN 12004).
Keo dán gạch đóng vai trò cốt lõi trong liên kết
Thay vì dùng hồ dầu, việc dán gạch nung kết phải sử dụng các dòng keo dán gạch gốc xi măng cải tiến polymer (Polymer modified cementitious adhesive). Các hạt polymer trong keo hoạt động như một lớp keo dán nhựa, tạo ra cầu nối liên kết hóa học bám chặt lên bề mặt đặc sít của mặt lưng gạch nung kết mà không cần cơ chế ngàm cơ học.
Đối với gạch nung kết khổ lớn, các chuyên gia kỹ thuật khuyến cáo bắt buộc phải sử dụng keo dán gạch đạt tiêu chuẩn C2 (Cường độ bám dính cao). Hơn thế nữa, do gạch có kích thước lớn, sự chênh lệch co giãn nhiệt giữa viên gạch và lớp nền tường là rất đáng kể.
Do đó, keo dán gạch phải có thêm đặc tính đàn hồi, chống biến dạng, đạt tiêu chuẩn S1 (Đàn hồi) hoặc S2 (Siêu đàn hồi). Lớp keo cao cấp này sẽ đóng vai trò như một bộ giảm xóc, hấp thụ toàn bộ các rung động và sự co ngót, giúp mảng gạch lớn luôn bám chắc chắn trên tường hay sàn nhà trong suốt vòng đời công trình.
Keo chà ron và keo miết mạch bảo vệ kết cấu
Không chỉ dừng lại ở vật liệu dán, mạch ron (đường ron) của gạch nung kết cũng cần sự chăm chút đặc biệt. Với vật liệu cao cấp, đường ron thường được thiết kế rất nhỏ (từ 1.5mm – 2mm) để đảm bảo tính liền mạch của vân đá. Giải pháp kỹ thuật tối ưu nhất là sử dụng keo chà ron (keo miết mạch) gốc Epoxy 2 thành phần thay vì bột chà ron xi măng thông thường.
Keo mạch epoxy có ưu điểm là độ bám dính siêu cường, kháng nước tuyệt đối, không bị nứt vỡ hay co ngót và đặc biệt là khả năng chống lại mọi hóa chất tẩy rửa. Điều này giúp khóa chặt các viền cạnh của tấm gạch nung kết, ngăn chặn nước và bụi bẩn thâm nhập xuống lớp keo dán bên dưới, đồng thời giữ cho bề mặt kiến trúc luôn sáng bóng, sang trọng và không bị ố đen nấm mốc qua năm tháng.
Quy trình thi công ốp lát gạch nung kết chuẩn kỹ thuật
Để phát huy tối đa công năng của vật liệu dán cao cấp và đảm bảo an toàn, tính thẩm mỹ, quy trình thi công gạch nung kết cần tuân thủ nghiêm ngặt các bước kỹ thuật sau:
Công tác đánh giá và chuẩn bị bề mặt nền
Khác với gạch nhỏ có thể dùng vữa để “bù” độ chênh phốt, gạch nung kết khổ lớn đòi hỏi bề mặt nền/tường phải phẳng gần như tuyệt đối. Độ sai số cho phép không được vượt quá 3mm trên mỗi 2 mét dài. Bề mặt thi công phải đảm bảo khô ráo, đặc chắc, không dính tạp chất, dầu mỡ. Đối với các bề mặt có độ hút nước cao hoặc bề mặt đặc biệt (như ốp gạch chồng lên nền gạch cũ), cần phải lăn một lớp dung dịch lót (Primer) để ổn định bề mặt và tăng cường độ bám dính trước khi thi công.
Kỹ thuật trét keo hai mặt (Back buttering)
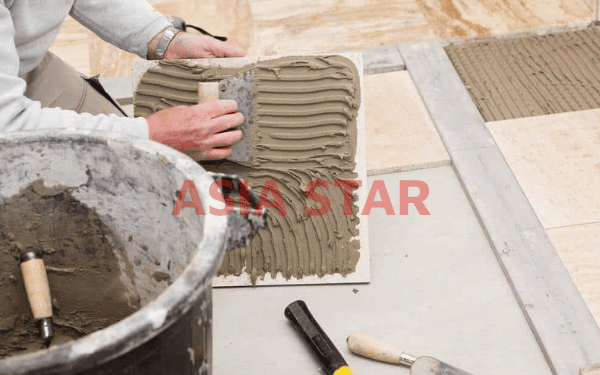
Đây là kỹ thuật bắt buộc không thể bỏ qua. Thợ thi công không chỉ trét keo lên nền/tường mà còn phải trét một lớp keo mỏng, đều phủ kín 100% diện tích mặt sau của tấm gạch nung kết.
Sử dụng bay răng cưa chuyên dụng (kích thước răng từ 10mm – 12mm) để kéo các đường keo trên nền sàn theo một hướng song song (thường là song song với cạnh ngắn của viên gạch). Kỹ thuật kéo rãnh keo thẳng, không lượn sóng kết hợp với lớp keo mặt lưng sẽ giúp bọt khí dễ dàng thoát ra ngoài khi dán gạch, đảm bảo phần keo tiếp xúc đặc và kín hoàn toàn, triệt tiêu nguy cơ gạch bị ộp hay nứt vỡ do lực va đập tại các vị trí thiếu keo.
Thao tác ốp gạch và sử dụng ke cân bằng
Sau khi đặt viên gạch khổ lớn vào vị trí, thợ thi công sẽ sử dụng máy rung gạch cầm tay để di chuyển đều trên toàn bộ bề mặt. Lực rung sẽ làm phẳng các đường gân keo bên dưới, ép không khí ra ngoài và dàn đều vật liệu kết dính. Đồng thời, tại các vị trí tiếp giáp giữa hai viên gạch, bắt buộc phải sử dụng hệ thống ke nêm cân bằng (Leveling system). Hệ thống này giúp kéo phẳng bề mặt của hai viên gạch liền kề, triệt tiêu hiện tượng chênh chớp mép (lệch cốt) và cố định gạch trong suốt thời gian chờ keo dán đông cứng.
Hoàn thiện mạch ron và vệ sinh bề mặt
Sau khi lớp keo dán gạch đã khô hoàn toàn (thường từ 24 – 48 giờ tùy điều kiện thời tiết), tiến hành tháo hệ thống ke nêm, vệ sinh sạch sẽ bụi bẩn, keo thừa bên trong các khe ron. Cuối cùng, tiến hành bơm keo miết mạch epoxy vào các khe, sử dụng dụng cụ vuốt ron chuyên dụng để tạo bề mặt ron phẳng mịn. Việc vệ sinh phần keo thừa trên bề mặt gạch nung kết cần được thực hiện ngay lập tức trước khi keo epoxy đóng rắn hoàn toàn.
Hiểu rõ gạch nung kết là gì và nắm vững các đặc điểm của gạch nung kết khi thi công ốp lát là chìa khóa để kiến tạo nên những không gian kiến trúc đẳng cấp, bền vững. Đây là dòng vật liệu mang trong mình hàm lượng công nghệ cao, đòi hỏi sự đầu tư bài bản không chỉ ở khâu thiết kế mà còn ở khâu lựa chọn vật liệu phụ trợ.
Việc mạnh dạn từ bỏ các phương pháp thi công lạc hậu bằng xi măng truyền thống, chuyển sang ứng dụng các hệ thống keo dán gạch, keo chà ron công nghệ polymer cao cấp chính là giải pháp kỹ thuật bắt buộc và hoàn hảo nhất. Nó không chỉ giải quyết triệt để các rủi ro bong tróc, nứt vỡ mà còn tôn lên trọn vẹn vẻ đẹp thẩm mỹ vĩnh cửu của những công trình ứng dụng gạch nung kết khổ lớn.
Liên hệ ngay tới Asia Star để được tư vấn kỹ hơn
Website: https://asiastar.vn/
Hotline: 024 2214 0606
Khám phá thêm về Asia Star
